Limbă
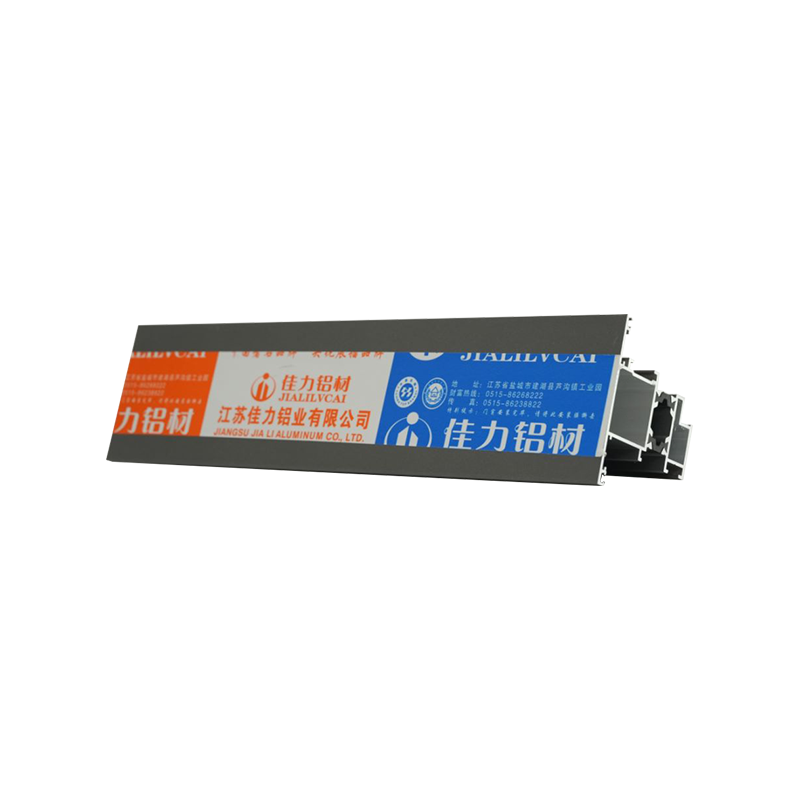
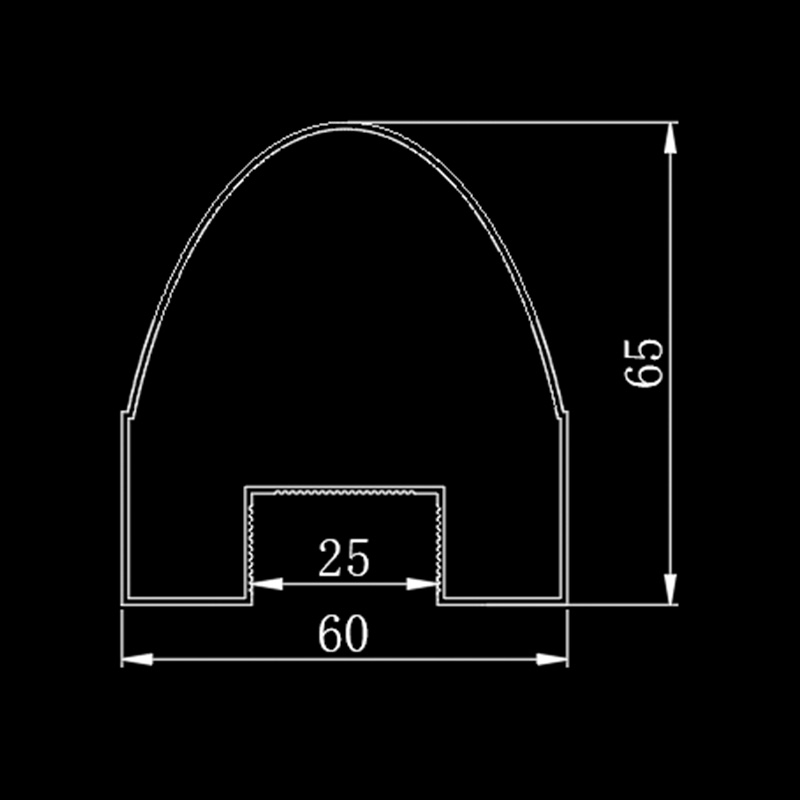
În domeniul automatizării industriale și al dulapurilor specializate cu ciclu înalt, alegerea materialului de încadrare nu este doar o decizie structurală, ci este o variabilă de performanță. Profile din aluminiu extrudat au depășit încadrarea de bază pentru a deveni factorul de bază al preciziei mișcării, distribuției sarcinii și etanșării mediului. Această analiză disecă logica inginerească din spatele geometriilor de profil specializate, concentrându-se pe profil din aluminiu ușă telescopică , profil din aluminiu tip manșon , și integrarea lor în complet sisteme de uși glisante .
1. Geometrii de profil de bază pentru uși optimizate pentru mișcare
Distincția funcțională dintre ușile industriale de bază și sistemele specializate de înaltă performanță constă în mecanism de interblocare şi urmăriți interacțiunea . Trei familii de profil domină acest spațiu ingineresc:
1.1 Profiluri telescopice cu mai multe căi
Proiectat pentru deschideri în care spațiul pentru cap este limitat, dar lățimea deschiderii este substanțială, profile telescopice cu mai multe căi funcţionează pe panouri suprapuse sincronizate. Fiecare frunză conține o cale de rulare dedicată care se cuibărește în profilul adiacent, realizând rapoarte de deschidere de până la 80% din lățimea totală. The profil din aluminiu ușă telescopică încorporează de obicei un canal C pentru role de ghidare și o canelură de etanșare a becului întărită pentru a menține diferențele de presiune a aerului în mediile de cameră curată.
1.2 Manșon-Tip și Stiles de blocare
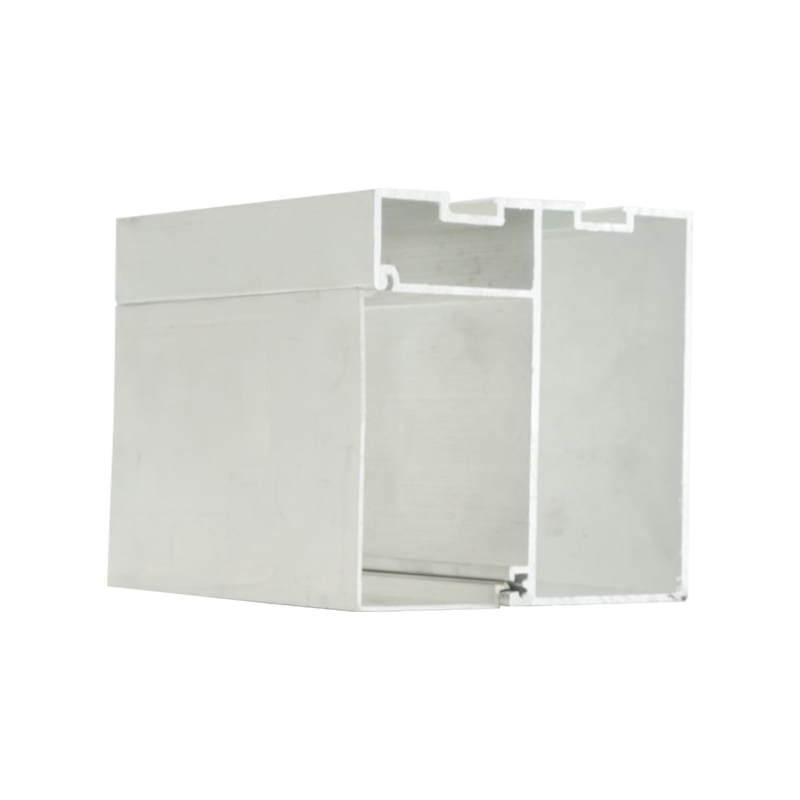
Acolo unde securitatea și infiltrarea aerului sunt critice, profil din aluminiu tip manșon şi montante de ușă interblocate asigura o etanșare labirint. Designul manșonului implică o cameră goală exterioară care primește o extrudare interioară mai mică, creând o rupere termică și o barieră fizică împotriva prafului. Stiloanele de blocare folosesc o geometrie de cârlig și adâncime: sub sarcina vântului sau presiune diferențială, cârligul se rotește în locaș, autoblocând foile ușii fără feronerie suplimentară.
2. Ingineria sistemului de uși glisante: de la șină la canapea
Un integrat sistem de usi glisante necesită patru subcomponente interdependente: profile de șenile aeriene, cărucioare cu role, extrudari de frunze și ghidaje inferioare. Defecțiunea oricărui element duce la blocare, uzură excesivă sau deraiere.
2.1 Profile de șenile aeriene și șine de ghidare pentru utilizare grea
Profiluri de căi aeriene aeriene sunt de obicei proiectate ca o secțiune goală închisă cu o fantă în T inversată sau un canal C. Geometria distribuie sarcina de la roțile căruciorului pe două flanșe de contact, reducând încărcarea punctuală. Pentru aplicații cu ciclu înalt (50.000 de cicluri/an), șine de ghidare de mare rezistență încorporează o inserție din oțel inoxidabil rezistentă la uzură coextrudată în șina de aluminiu. Această construcție bimetală crește durata de viață cu 300% în comparație cu contactul aluminiu-pe oțel, așa cum s-a verificat prin testele de uzură liniară sub sarcini punctuale de 200 kg.
2.2 Extrudari automate pentru uși glisante
Creșterea intrărilor automate acționate de senzori a dat naștere unei clase specifice de extruzii uși glisante automate . Aceste profile includ canale de rulare încorporate pentru transmisii cu curele sincrone și canale încastrate pentru senzori cu bandă magnetică. O caracteristică cheie de design este camera goală asimetrică - mai mare pe partea de antrenare pentru a găzdui cuplajul motorului, mai mică pe marginea de fugă pentru a menține echilibrul. Datele din testele ciclului arată că extrudările cu ghidaje integrate ale curelei reduc amplitudinea vibrațiilor laterale cu 0,7 mm în comparație cu atașamentele de centură adaptate ulterior.
Performanță comparativă: extruzii standard vs. specializate
| Parametru | Canal C standard | Profil telescopic / manșon |
|---|---|---|
| Greutatea maximă a ușii (kg) | 120 | 280 |
| Infiltrarea aerului (m³/h/m @ 50Pa) | 8.5 | ≤2,1 |
| Cicluri operaționale (fără revizie) | 25.000 | 75.000 |
| Opțiune de rupere termică | Nu | Poliamidă integrală |
3. Detaliu toc ușii culisante: Precizie în îmbinări și toleranțe
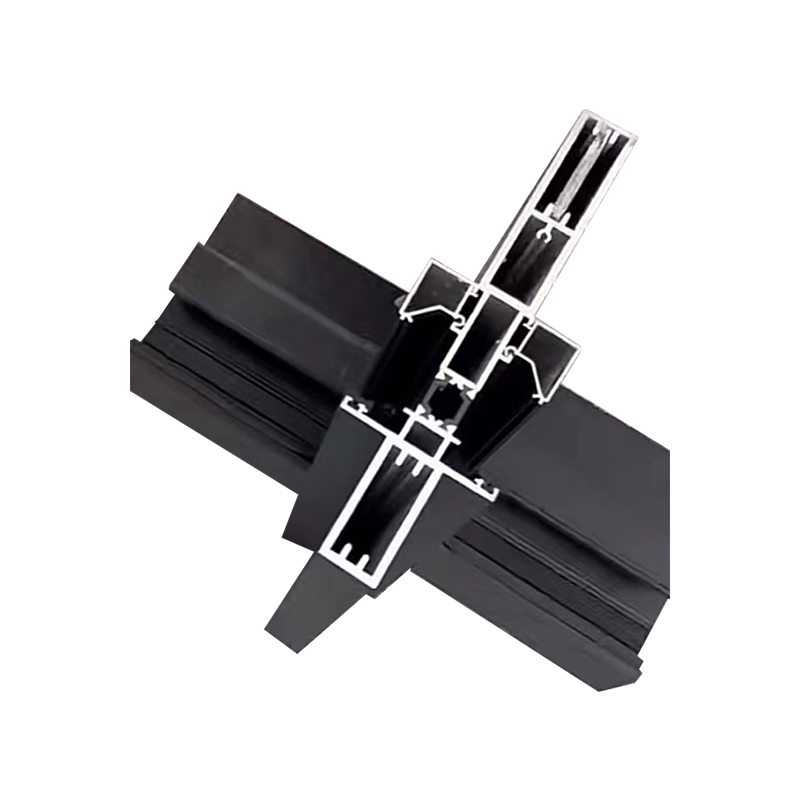
The detaliu tocul ușii glisante este adesea determinantul trecut cu vederea al fiabilității pe termen lung. Cadrele industriale diferă de sistemele rezidențiale în trei aspecte critice: rigiditatea îmbinării colțului, geometria tranziției pragului și acomodarea expansiunii.
3.1 Ingineria articulațiilor de colț
Pentru sistemele de culisare grele, colțurile cu oglindă cu suporturi interioare din oțel inoxidabil depășesc îmbinările de bază cu șuruburi cu un factor de 2,5 în rigiditate la torsiune. Extrudarea cadrului include un buzunar dedicat de 10 mm x 3 mm pentru un suport de colț ascuns, permițând pretensionarea îmbinării. Când este strâns corect (15-18 Nm pentru elementele de fixare M8), cadrul își menține performanța cu 0,5 mm pe metru chiar și după 100.000 de cicluri de operare.
3.2 Integrarea pragului și ghidajului
Ghiduri de jos pentru sistem de usi glisantes trebuie să reziste acumulării de resturi în timp ce asigură constrângere laterală. Optima detaliu tocul ușii glisante folosește un canal de ghidare încastrat care se află la 3-5 mm sub nivelul podelei, cu o placă de acoperire detașabilă din aluminiu. Acest design permite accesul la curățare menținând în același timp o înălțime scăzută a treptei de 12 mm pentru traficul cu cărucioare sau paleți. Rapoartele din domeniu indică faptul că canalele de ghidare încastrate reduc uzura blocului de ghidare cu 60% în comparație cu șinele montate pe suprafață din mediile de producție.
- Geometrie anti-ridicare: Extruziile de ghidare de deasupra capului cu o buză sub decupare de 15 grade previne dislocarea frunzelor sub presiune negativă a vântului.
- Garnituri compresibile împotriva intemperiilor: Garniturile EPDM cu dublu durometru (60 shore A bază, 30 shore A buză) montate în cavitatea manșonului ating Clasa 4 de permeabilitate la aer conform EN 12207.
- Lacune de expansiune: Extrudările de cadru mai lungi de 4 metri încorporează o îmbinare de expansiune ascunsă cu o capacitate de deplasare de 8 mm pentru a se adapta la mișcarea termică.
4. Matrice de selecție pentru aplicații industriale
Alegerea tipului corect de extrudare necesită maparea cererilor aplicației cu capabilitățile de profil. Următoarea matrice ghidează inginerii prin procesul de decizie bazat pe frecvența ciclului, mediu și sarcină.
Cel mai bun pentru: uși de hangar, compartimentări mari ale depozitelor, blocuri de aer pentru camerele curate. Oferă un raport de telescopie 1:3 cu 40% mai puțin spațiu pentru cap.
Cel mai bun pentru: depozitare la rece (până la -30°C), producție farmaceutică, medii cu mult praf. Realizează scurgeri de aer ≤1,2 m³/h/m.
Cel mai bun pentru: uși glisante exterioare, regiuni predispuse la uragane, intrări cu trafic intens. Rezistă la presiunea vântului de 2,5 kPa fără zăvoare auxiliare.
Cel mai bun pentru: linii de asamblare automate, sisteme de spălătorie auto, uși de manipulare a bagajelor. Evaluat pentru 1,5 milioane de cicluri la o sarcină de 800 kg/m.
5. Benchmarkuri de performanță a materialelor și a suprafeței
Profilele extrudate pentru sistemele de uși specializate nu sunt din aliaj generic 6063. Aplicațiile de calitate industrială necesită aliaje 6061-T6 sau 6005A-T6 cu limită de curgere minimă de 240 MPa. Tratarea suprafeței este la fel de critică:
- Anodizare (Clasa AA15): Grosimea de 15 microni, potrivită pentru expunere UV în interior sau moderată. Duritate 350-400 HV.
- Acoperire cu pulbere de poliester (80-100 microni): Necesar pentru medii de coastă sau chimice. Rezistența la pulverizarea cu sare depășește 1.000 de ore conform ASTM B117.
- Acoperire cu fluorocarbon (PVDF): Pentru poluare extremă UV și industrială. Mentine culoarea si luciul dupa 10 ani de expunere in aer liber.
Date de caz: Rezistența la coroziune în medii agresive
Un studiu care compară profile 6063-T5 netratate, anodizate și acoperite cu pulbere într-o instalație de producție de îngrășăminte (amoniac și umiditate ridicate) a arătat că, după 18 luni, extrudările netratate au prezentat coroziune prin pitting la 0,3 mm adâncime. Profilele anodizate au prezentat o gravare minoră a suprafeței (0,05 mm), în timp ce profilele acoperite cu pulbere nu au avut pierderi de material măsurabile. Pentru extruzii uși glisante automate Funcționând în apropierea stațiilor de spălare, se recomandă acoperirea cu PVDF pentru a preveni coroziunea galvanică de la elementele de fixare diferite.
6. Protocoale de instalare și întreținere
Chiar și cel mai avansat profil din aluminiu extrudat va avea performanțe slabe fără instalarea corectă și service periodic. Următoarea listă de verificare reprezintă cele mai bune practici din industrie pentru sistem de usi glisantes :
Instalare: Lista de verificare a toleranței critice
- Rectitudinea liniei de antet: abatere maxima 1,5 mm pe 6 m lungime (aliniere cu laser).
- Montaj vertical al ramelor laterale: în limita a 2 mm la 3 m înălțime.
- Reglarea excentrică a rolei: preîncărcare la 75% din deformarea maximă recomandată.
- Angajarea stilului de blocare: suprapunere de 5-7 mm la stilurile centrale de întâlnire.
Program de întreținere (aplicații cu ciclu înalt)
- Lunar: Curățați resturile de cale; inspectați flanșele rolelor pentru puncte plate.
- Trimestrial: Verificați toate elementele de fixare M6/M8 pentru reținerea cuplului; lubrifiați ghidajele din nailon cu spray uscat de silicon.
- Anual: Măsurați uzura șinei de ghidare (înlocuiți dacă uzura depășește 0,8 mm adâncime); inspectați benzile de etanșare a îmbinării manșonului.
7. Întrebări frecvente: Profile extrudate de inginerie pentru uși glisante și telescopice
Î1: Care este distanța maximă nesuportată pentru o șină de profil din aluminiu pentru ușă telescopică?
A1: Pentru un profil standard de șină pentru sarcini grele (80 mm lățime x 60 mm înălțime), distanța maximă nesusținută între suporturile de fixare este de 2,4 metri când susține o greutate a ușii de până la 400 kg. Pentru deschideri mai lungi, trebuie specificate suporturi intermediare sau profile armate cu banda dubla. Ghidurile tehnice sugerează o deformare ≤ L/500 la sarcină completă pentru a preveni blocarea rolei.
Î2: Cum ating profilele de aluminiu tip manșon rupturi termice fără a compromite rezistența?
A2: Profilele de tip manșon folosesc un sistem „stut din poliamidă”: două camere separate din aluminiu sunt unite prin benzi de poliamidă armată cu sticlă (25-35% fibră de sticlă). Această construcție reduce conductivitatea termică de la 210 W/mK (aluminiu) la aproximativ 0,25 W/mK la punctul de rupere. Blocarea mecanică păstrează o rezistență la încovoiere de 180 N/mm², suficientă pentru majoritatea aplicațiilor de uși industriale până la -20°C.
Î3: Pot adapta un sistem standard de uși glisante cu șine de ghidare rezistente?
A3: Adaptarea ulterioară este fezabilă numai dacă extrudarea șină existentă are o interfață de montare compatibilă (de obicei, o fantă în T de 20 mm sau un aterizare plat de 40 mm). Noile șine de mare rezistență necesită o angajare mai profundă a roților (12 mm față de 8 mm) și adesea o lățime de cale mai mare. Producătorii sfătuiesc înlocuirea întregului ansamblu a căii aeriene pentru a asigura geometria corectă a rolelor și distribuția sarcinii. Modernizările parțiale au arătat o creștere cu 70% a vibrațiilor laterale la viteze de peste 0,5 m/s.
Î4: Care este timpul obișnuit de livrare pentru profilele telescopice personalizate cu mai multe căi?
A4: Pentru extrudări personalizate (moare cu secțiune transversală unică), fabricarea sculelor necesită 4-6 săptămâni. Eșantionul de extrudare (lungimi de 3-5 metri) poate fi finalizat în 2 săptămâni de la aprobarea matriței. Producția în masă (comenzi de 500 kg) se livrează de obicei în 4-6 săptămâni de la aprobarea eșantionului. Matrițele standard de profil din aluminiu pentru uși telescopice sunt disponibile pe scară largă și pot fi expediate în 10-14 zile.
Î5: Cum calculez grosimea necesară a peretelui pentru un stil de ușă glisantă?
A5: Grosimea minimă a peretelui (t) poate fi estimată folosind: t = (P * W) / (2 * σ_allow * L) unde P este presiunea vântului (Pa), W este lățimea ușii (m), σ_allow este tensiunea admisă (de obicei 110 MPa pentru 6063-T6 la factorul de siguranță 2) și L este lungimea montantului (m). Pentru ușile standard de 3 m x 2,5 m în zonă de vânt de 1,5 kPa, grosimea minimă a peretelui este de 2,2 mm. Majoritatea profilelor industriale folosesc 2,5-3,0 mm pentru a incorpora fante de montare.
Î6: Sunt extrudările automate pentru uși glisante compatibile cu operatorii pneumatici?
R6: Da, dar extrudarea trebuie să includă un canal dedicat cilindrului pneumatic - de obicei, o cavitate închisă de 30 mm x 20 mm, cu fante de acces pentru suporturile cu cap. Extrudările standard pentru uși glisante automate concepute pentru operatori electrici nu dispun de armătura internă necesară pentru forțele pneumatice de împingere (care pot depăși 1.500 N la 6 bari). Solicitați o variantă de profil „pneumatic-gata” cu nervuri interne întărite și prevederi de montare.